

Подробное описание рабочего процесса линии штамповки стального уголка с ЧПУ :
Подача. Оператор поднимает заготовку на платформу за горизонтальным столом материала. Это зона размещения заготовки, ожидающей загрузки оборудования и обработки.
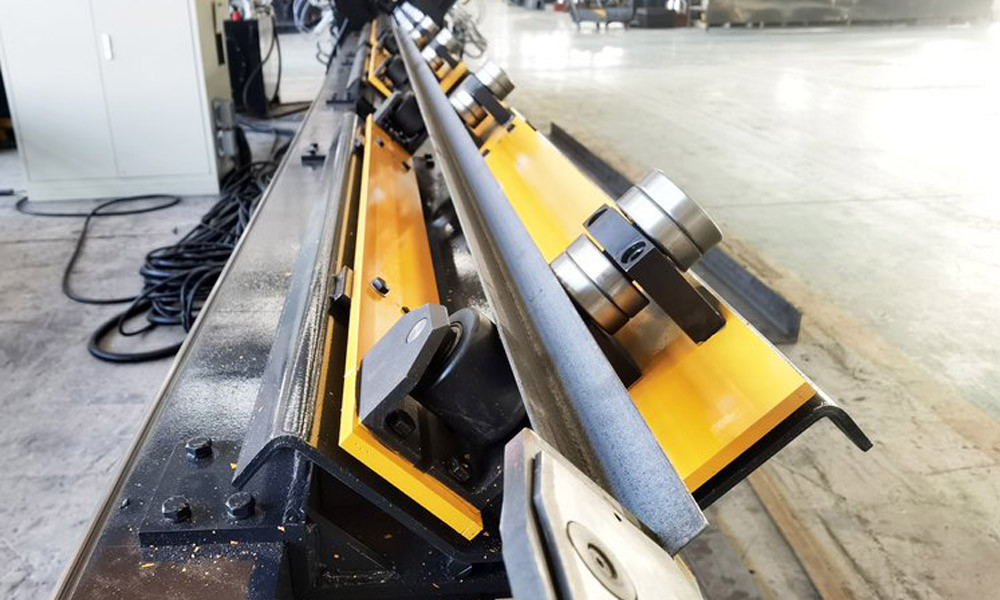
2. Боковая подача. Система ЧПУ посылает инструкции, и вращение редукторного двигателя стола материалов приводит в движение звездочку стола материалов. Колено-рычажная заготовка, установленная на цепи, перемещается вбок по износостойкой нейлоновой пластине. Наконец, она падает в V-образный паз вершиной вниз и ждет переворота.
3. Перевернуть для подачи. Система ЧПУ посылает инструкции, и двигатель редуктора переворота приводит в движение длинную ось рамки переворота для вращения. Цепь переворота приводит в движение загрузочный захват для вращения вокруг оси. Во время вращения V-образное отверстие загрузочного захвата остается направленным вверх, а заготовка на V-образной поверхности стола подачи поднимается вверх. Поверните и поместите на канал подачи.
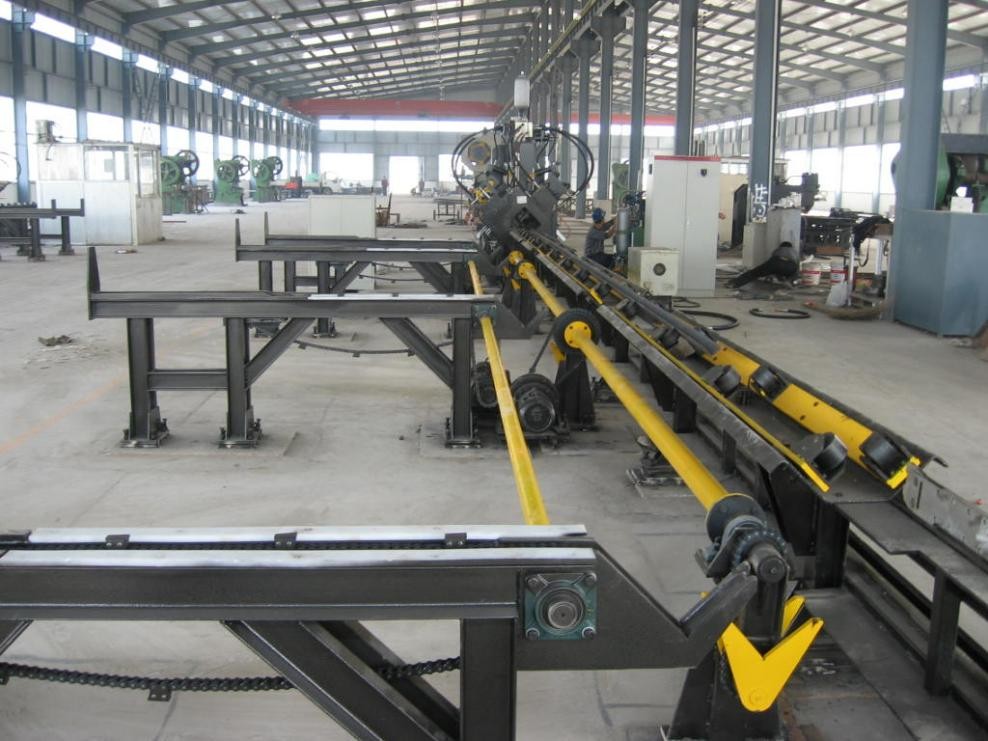
4. Подача с ЧПУ. После того, как заготовка помещена на путь подачи, челюсти на переднем конце зажимного стержня тележки с ЧПУ зажимают заготовку под действием цилиндра. Тележка с ЧПУ управляется системой ЧПУ для обеспечения подачи заготовки с ЧПУ.
5. Маркировка. Заготовка отправляется в заданное положение, корпус маркировочной машины опускается в положение маркировки, и блок символов выталкивается из назначенного блока символов в положение маркировки под управлением системы. Печатный цилиндр нажимает на индентор, чтобы отпечатать символы на заготовке.
6. Перфорация. Перфорационный узел имеет два перфорационных узла, расположенных с обеих сторон, с двумя позициями штампа с каждой стороны. Каждая позиция пресс-формы имеет набор устройств основания пресс-формы, которые оснащены стержнями пуансонов, пуансонами и матрицами. Каждое устройство основания пресс-формы должно быть установлено перед обработкой. Система ЧПУ посылает инструкции, прессовочный масляный цилиндр перемещается, и прессовочный механизм прессует заготовку. Выбранная позиция пресс-формы проталкивается цилиндром к верхней части стержня пуансона, а главный цилиндр перфорации нажимает вниз, чтобы пробить отверстие позиции пресс-формы. Остальные не являются Поскольку выбранная позиция пресс-формы не имеет распорки, пустой ряд стержня пуансона не может пробить отверстия.
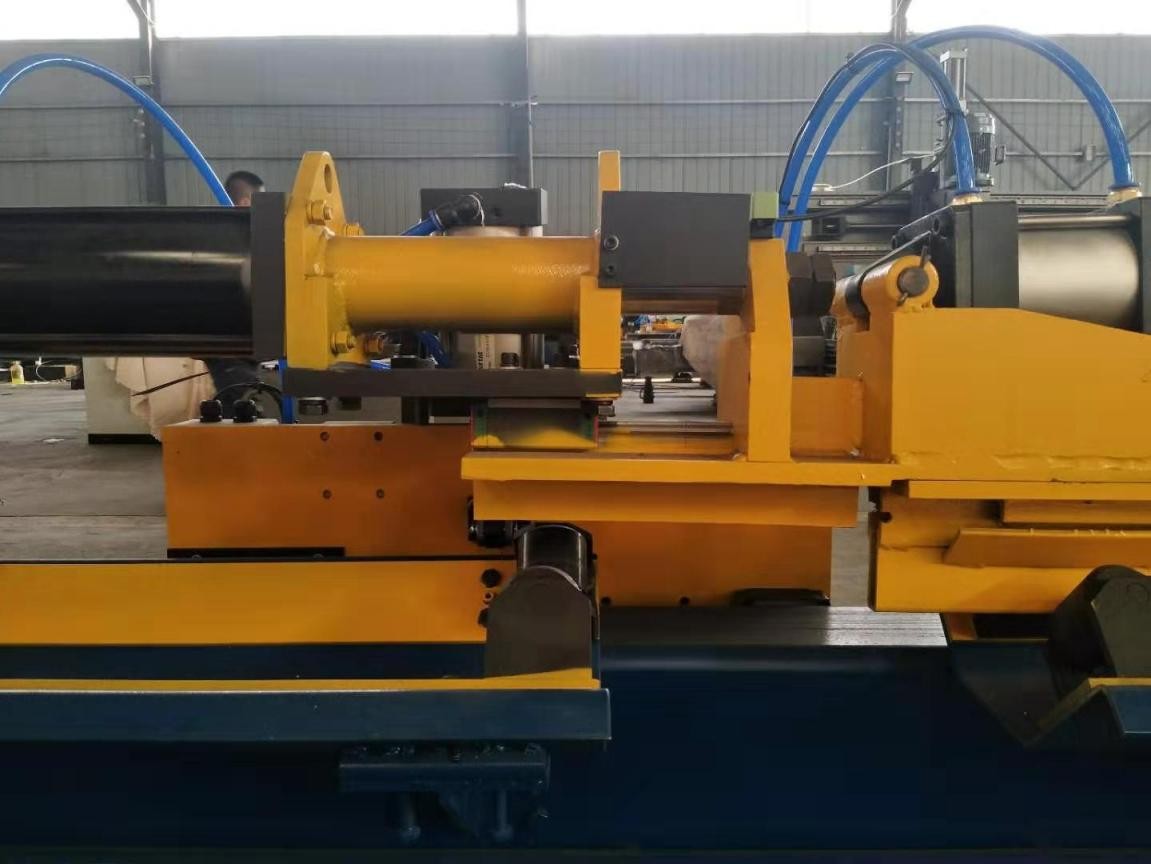
7. Резка. После того, как в заготовке пробито заданное отверстие в соответствии с программой, машина с ЧПУ выталкивает заготовку в заданное положение, срабатывает цилиндр ножниц, верхний нож опускается вниз, разрезая заготовку, и получается готовое изделие.
8. Выгрузка. Система ЧПУ посылает команды, цилиндр сортировочного канала работает, поднимает одну сторону канала материала, и заготовка завершает выгрузку.
Оставьте сообщение
Если вас интересует наша продукция и вы хотите узнать больше подробностей, пожалуйста, оставьте здесь сообщение, и мы ответим вам как можно скорее.